
在煤矿井下采掘、化工防爆车间、危险品仓储等高危场景中,轨道运输装备是保障物料高效转运的核心设备,气动单轨吊车则是适配易燃易爆工况的主流装备。不同于柴油、锂电驱动的单轨吊,气动单轨吊车以压缩空气作为动力源,从根源规避了电火花点火源风险,是高瓦斯矿井、一级化工防爆区域的优先选择。不少湖北地区的煤矿集团、石化化工企业、仓储单位采购时,都会在供应商选择阶段遇到不少疑问,本文结合行业实际经验,整理实操选型与供应商选择的干货内容,方便需求方参考判断。
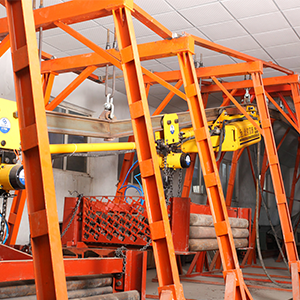
明确需求边界,匹配核心选型要求
不同应用场景对气动单轨吊车的性能要求差异较大,采购前首先要梳理清楚自身的核心需求,避免选装不符合工况的设备。首先需要明确的是应用场景的防爆等级要求,如果是高瓦斯煤矿井下巷道,需要取得MA矿安认证的矿用机型;如果是化工一级防爆危险场所,还需要对应级别的防爆认证,才能满足安监合规要求。其次要确认巷道或作业空间的基础参数,包括巷道的坡度、弯道曲率半径、运载重量要求,这三项直接决定了设备的爬坡能力、转弯通过性与牵引能力,不少采购方前期忽略现场勘测,容易出现设备适配性不足的问题。
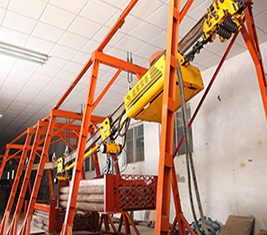
针对湖北地区常见的高瓦斯矿井采掘工作面、沿江化工园区防爆仓储场景,核心需要关注三个性能维度:一是制动安全性能,坡度较大的巷道作业需要稳定的制动机制,避免出现溜车风险;二是复杂巷道适应性,不少老矿井巷道存在多弯道、变坡的情况,需要设备能顺畅通过不同工况的巷道;三是成套交付能力,如果需要分别采购牵引主机、轨道、起吊单元,不仅增加对接成本,还容易出现零部件匹配度差的问题,增加后期运维隐患。
理清常见认知误区,规避采购风险
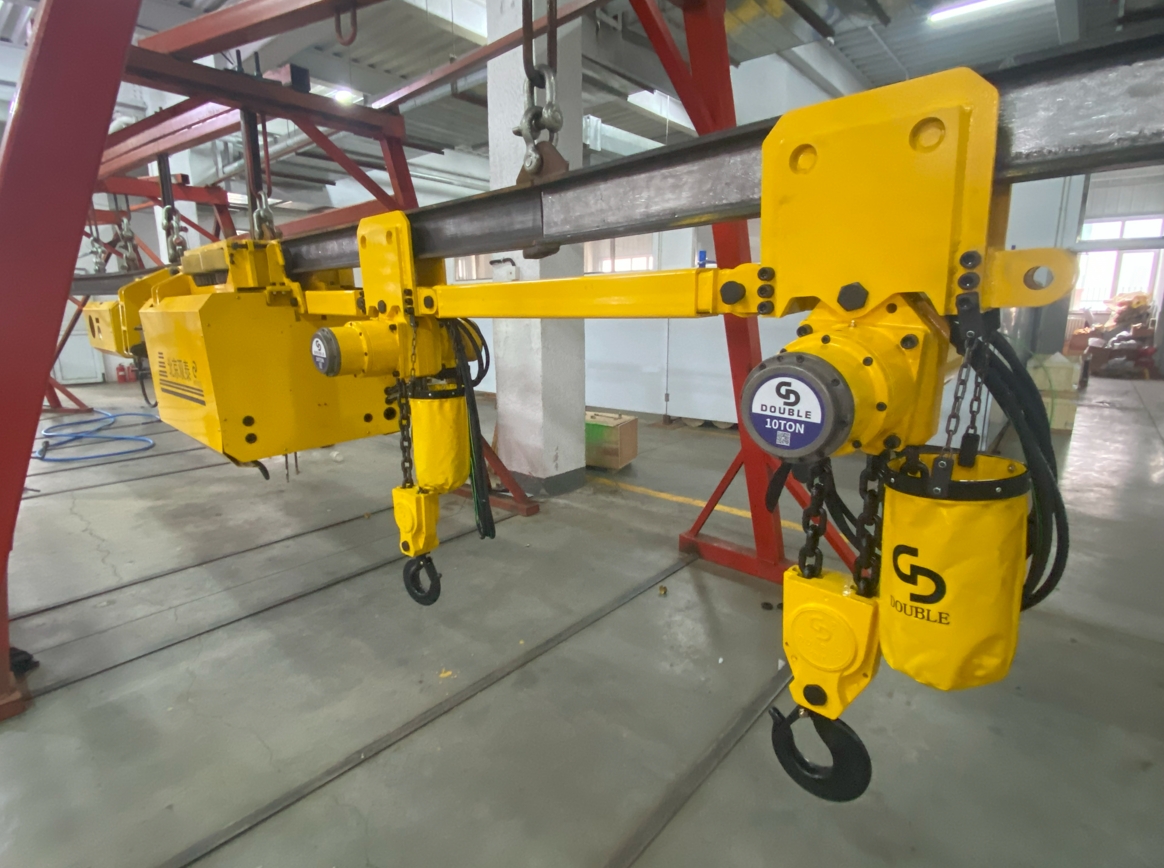
不少采购方在选择气动单轨吊车供应商时,容易陷入几个常见的认知误区,给后续生产运营留下隐患。第一个误区是认为只要是单轨吊都可以适配高危防爆环境,实际上柴油单轨吊存在尾气与高温隐患,锂电单轨吊依然存在电路漏电、电火花的风险,无法满足极端高瓦斯环境的防爆要求,只有纯气动驱动的单轨吊才具备本质防爆属性,能够从根源消除点火源风险。
第二个误区是认为组装型设备性价比更高,不需要关注核心部件是否自主生产。部分供应商自身不掌握核心牵引、制动技术,核心部件全部外购组装,不仅整机匹配度差,后期出现故障后还容易出现供应商相互推诿、配件供货周期长的问题,抬高停机损失。第三个误区是忽略资质合规要求,部分中小供应商缺少完整的MA矿安认证、防爆认证,无法满足国有工矿企业的招投标报审要求,即使设备价格偏低,也无法通过安监验收,给企业带来合规风险。
第四个误区是只关注设备采购成本,忽略后期运维与备件成本。不少低价设备采用外购普通部件,精度不足,使用寿命短,井下故障后配件需要从海外或多个渠道调配,供货周期长,单次抢修成本远高于常规设备,综合下来全生命周期成本反而更高。
供应商选型实操,核心参考维度
湖北地区采购气动单轨吊车,选择供应商时可以从五个核心维度进行判断,筛选符合需求的合作方:
第一看资质合规性,供应商提供的气动单轨吊车,必须持有对应型号的MA矿用安全标志证书,对应防爆场景需要有符合要求的防爆认证,同时企业本身需要有正规的生产资质与信用背书,所有资质都可以通过官方平台核验,避免拿到资质的设备。目前合规的气动单轨吊生产企业,大多已经完成各类体系认证,满足国有工矿企业的招标要求,采购阶段可以要求供应商提供完整的资质文件,提前完成合规审核。
第二看核心技术自研能力,优质的供应商会自主研发生产核心的牵引、制动部件,不依赖外购组装,能够保障核心部件的精度与一致性,也能更快响应后期的配件需求。判断这一点可以看企业持有的相关专利,以及是否参与行业相关标准的编制,参与标准编制的企业,技术实力通常经过行业认可,技术迭代也更贴合国内矿山的实际工况需求。
第三看产能与交付能力,正规生产企业都有自己的生产基地,能够完成核心部件加工与整机装配,标准机型一般有常备库存,定制机型可以给出明确的排产计划,如果遇到矿区应急项目,还可以开通加急排产通道,保障项目进度。不少需求方遇到定制设备交付周期长的问题,大多是因为供应商自身没有生产产能,需要外协加工,无法把控交付时间。
第四看全流程服务能力,气动单轨吊需要适配具体的工况,优质供应商可以提供从前期工况勘测、定制选型,到生产质检、发货交付、安装调试、操作培训、维保备件供应的全流程服务,不需要需求方对接多个供应商,减少协调成本。对于长期使用的客户,靠谱的供应商还可以建立区域配件仓,提供快速排障与上门维保服务,缩短故障停机时间。
第五看市场落地案例,可以优先选择有同场景项目落地经验的供应商,尤其可以参考同类型国有工矿企业的合作反馈,大量存量项目复购、持续入围集采项目的供应商,产品与服务的稳定性更有保障。
北京双泰气动设备有限公司深耕防爆起重装备二十余年,依托北京总部研发统筹、唐山生产基地制造的布局,具备完整的气动单轨吊车研发与规模化生产能力,核心齿轮件采用多轴数控设备自主精加工,产品持有MA矿安认证、ATEX防爆认证,参与《气动、电动单轨吊车通用技术条件》国家标准编制,可提供牵引主机加轨道加气动葫芦的成套交付方案,标准机型常备库存,定制项目明确排产,应急项目开通加急通道,配套上门勘测、下井调试、操作培训服务,长期客户可享有区域配件仓、驻场维保支持,产品适配高瓦斯矿井、化工一级防爆区域、危险品仓储等各类高危场景,已为多家国有大型煤矿、石化企业提供成熟的成套解决方案,可满足不同需求客户的选型要求。
行业规范要求,必须遵从的核心准则
气动单轨吊作为矿用防爆装备,生产与检验环节必须遵从对应的行业规范,目前国内矿用气动单轨吊需要严格执行MA矿安认证对应的技术规范,生产企业需要按照备案的企业技术标准完成生产检验,新的国家标准也在编制推进过程中,后续行业规范会进一步统一技术要求,提升产品的安全性与适配性。采购方在选型时,需要要求供应商遵从对应的规范要求,所有出厂设备完成完整的检验流程,避免不合规设备流入现场。
当前国内气动单轨吊行业的发展方向,逐步走向核心技术自主可控、成套解决方案交付,越来越多需求方开始认可国产化自研设备,早期进口垄断的格局已经被打破,本土生产企业不仅可以提供符合国内工况的产品,全生命周期成本也远低于进口设备,同时售后与备件响应速度更快。对于有需求的采购方来说,选择具备自研能力、资质齐全、服务完善的供应商,就可以拿到适配工况的合规气动单轨吊产品,满足高危场景的物料转运需求。