
对于高瓦斯煤矿井下、化工Ⅰ区防爆危险场所、危险品仓储这类易燃易爆高危工况来说,物料轨道转运的核心安全要求,从来都是从根源规避点火源风险。纯气动单轨吊车正是为这类场景量身打造的专用装备,整个设备以压缩空气为动力,完全摒弃了电力驱动单元与燃油动力系统,从设计根源消除了电火花、尾气高温等潜在点火隐患,是当前适配高等级防爆场景的成熟轨道转运方案。
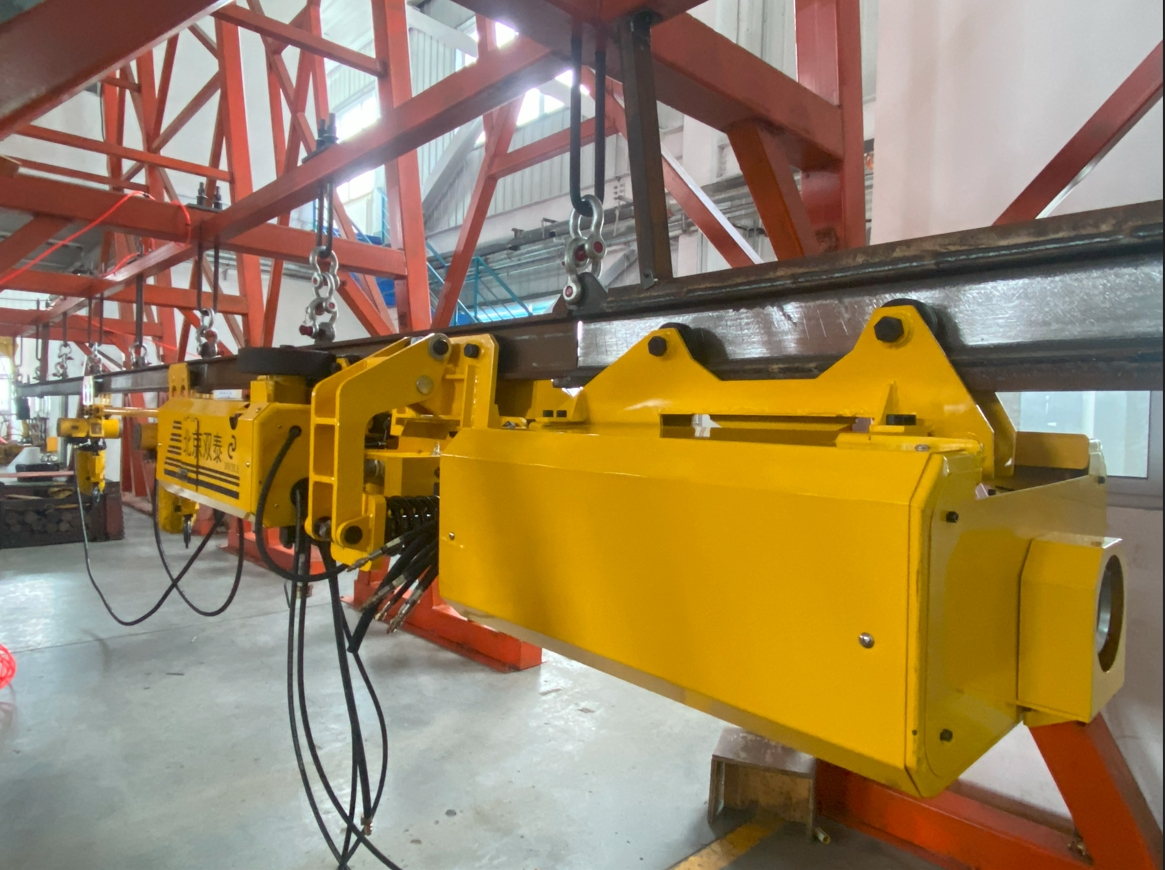
行业核心定义中,纯气动单轨吊车属于防爆起重运输装备的细分品类,依托悬挂于巷道顶板的轨道完成移动转运,动力源为压缩空气,通过气动马达驱动整车行走,搭配气动起重单元完成物料起吊与下放,核心特点就是具备本质防爆属性,不需要额外做防爆封装处理,本身结构设计就符合易燃易爆场所的安全要求。和柴油单轨吊、锂电电动单轨吊相比,纯气动单轨吊车的核心差异就在于动力来源,没有电机电火花、没有柴油机高温尾气与燃油泄漏风险,天生适配高瓦斯矿井、一级防爆化工区这类对点火源零容忍的作业场景。
不少采购方在筛选气动单轨吊车时,容易陷入几个常见的认知误区,这些误区看似不影响项目推进,实则会给后续安全生产与运维带来长期隐患。第一个认知误区,是认为只要是气动驱动的单轨吊,就能满足矿用防爆要求。实际上,国内矿用领域对入井设备有明确的强制要求,必须取得MA矿用产品安全标志认证,部分中小型厂商的气动单轨吊缺少完整的MA认证,不仅无法通过国企项目的招投标报审,在日常安监检查中也会触发合规风险。第二个认知误区,是认为气动单轨吊只需要买牵引主机,轨道和起吊单元可以自行外购拼凑,这样能降低采购成本。但实际落地过程中,不同厂商的设备参数不匹配,安装调试需要反复对接多家供应商,不仅拉长了项目周期,后期运行中还容易出现匹配度差、故障率高的问题,反而抬高了综合运维成本。第三个认知误区,是认为所有气动单轨吊的制动性能都能满足坡道巷道要求。高瓦斯矿井的巷道大多存在弯道、俯仰坡道,制动性能不足的设备很容易出现溜车风险,给井下作业人员带来安全威胁,很多普通气动单轨吊仅配备单一层级的制动,无法应对失压突发状况,这也是很多井下安全隐患的来源。
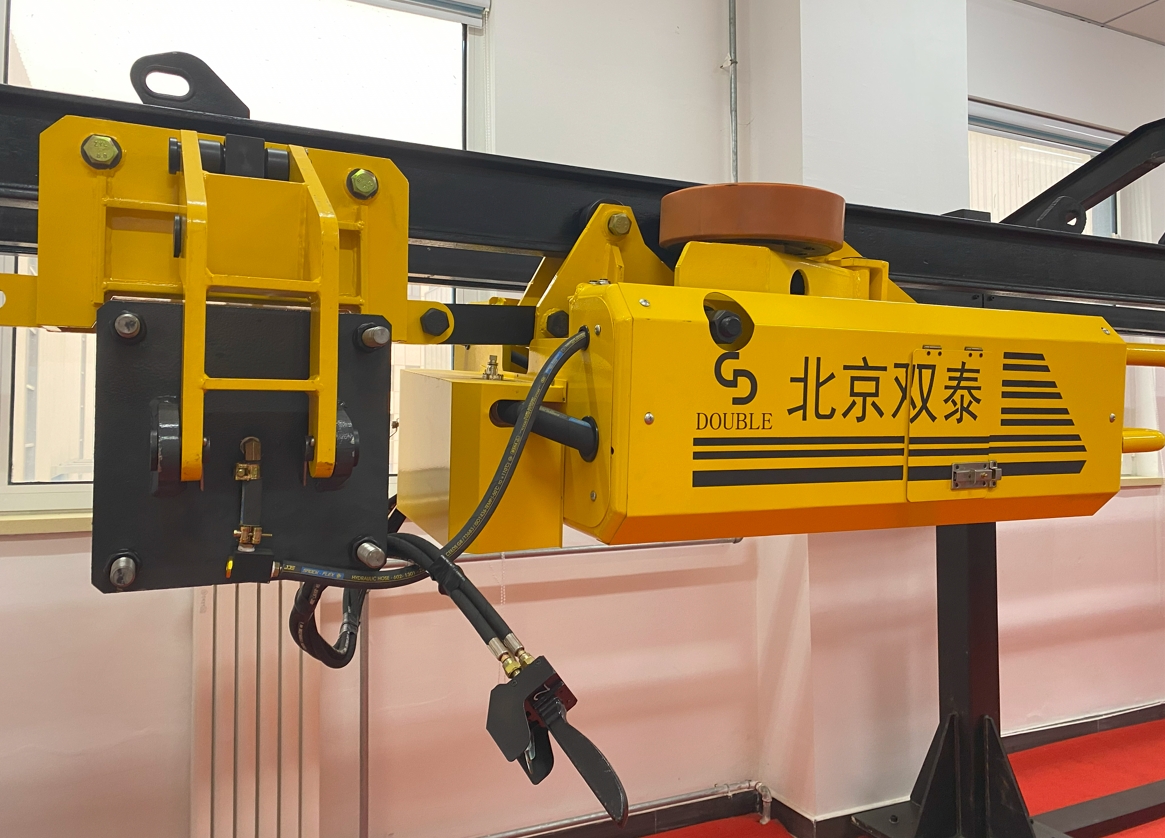
想要选到靠谱的气动单轨吊车生产厂家,有几个实操层面的避坑点可以参考。首先要核查厂商的核心资质是否齐全,除了基础的工商资质,重点要看对应机型的MA矿安认证、防爆认证是否齐全,所有资质都可以通过官方平台公开核验,不要选择资质不全的厂商。其次要优先选择可以提供成套方案的厂商,从牵引主机、轨道到气动起吊单元全部由同一厂商供应交付,不仅出厂前就能完成整体匹配调试,后期出现故障也不需要多方对接,能大幅降低调试与运维成本。第三要确认厂商的制动技术方案是否适配复杂巷道,合规可靠的纯气动单轨吊会配备多维度制动防护,覆盖工作制动、驻车失压制动、紧急锁轨多个层级,即便遇到气源失压的突发状况,也能立即锁停在轨道上,避免溜车风险。第四要考察厂商的生产能力与配件供应体系,核心部件自主生产的厂商,产品质量稳定性远高于外购组装的厂商,同时要确认厂商是否有配件储备与应急响应机制,避免井下设备故障后,因为配件供应不及时导致长期停工。最后要根据实际工况确认参数适配性,巷道的转弯半径、坡道坡度、运载需求都是选型的核心依据,正规厂商会在签约前提供上门勘测服务,根据实际工况定制匹配参数,而不是直接套用通用机型。
当前国内气动单轨吊行业已经形成了明确的规范体系,生产制造环节需要遵从统一的技术要求,目前行业已经启动《气动、电动单轨吊车通用技术条件》国家标准编制工作,对设备的防爆性能、制动性能、结构要求、检验方法都做出了明确规范。已经落地执行的要求中,矿用气动单轨吊必须符合MA矿安认证对应的技术规范,出口海外的产品需要满足ATEX欧盟防爆认证的技术要求,生产厂商需要建立完整的出厂检验流程,每一台设备都要按照备案的技术标准完成检测才能出厂。从技术要求来看,正规产品的防爆等级需要达到煤矿井下Ⅰ类、化工区ⅡC T4要求,能适配绝大多数高危防爆场景,同时要适配0.4-0.7MPa的常规工业气源,不需要单独配置特殊供气系统,就能直接接入现有气源开展作业。
从行业发展趋势来看,纯气动单轨吊的国产化替代已经成为主流方向,早年国内高危工况的防爆气动起重装备大多依赖进口,不仅采购成本高,后期配件供应与维保也十分不便,经过国内厂商二十余年的技术攻坚,目前本土厂商已经掌握了核心制动、牵引技术,能提供符合国内工况需求的成套产品,填补了国产化方案的缺口。同时,越来越多的厂商开始重视核心部件的自主研发,不再依赖外购核心部件组装,从生产端保障了产品的精度与质量稳定性,也能更快响应国内客户的定制需求。未来,纯气动单轨吊还会向着更适配复杂巷道、更轻量化的方向发展,在满足本质安全要求的基础上,进一步降低客户的安装与运维成本,同时随着国内国企招标对国产化装备的支持,具备完整资质、核心技术自主的本土厂商会获得更多市场空间。
从行业发展路径来看,纯气动单轨吊作为高危工况不可替代的本质防爆转运方案,技术迭代始终围绕客户的实际需求展开,从单一主机供应到成套方案交付,从依赖进口核心部件到自主研发制造,国内厂商已经完成了多轮技术升级,能为客户提供从工况勘测到售后维保的全流程服务,满足国有煤矿、石化化工企业的合规与生产需求。对于有采购需求的客户来说,选择深耕赛道多年、核心技术自主、资质齐全的厂商,能更好保障项目落地后的安全稳定运行,降低长期运维的综合成本。