
走进煤矿井下、化工一级防爆车间,易燃易爆环境里的物料转运一直是行业安全生产的核心考题。经过数十年发展,单轨吊已经成为高危工况下巷道物料转运的主流方案,能适配复杂巷道地形,不占用井下地面空间,灵活性远优于传统轨道运输设备。目前市面上主流的单轨吊分为气动、电动两类,很多工矿设备采购负责人在选型时常常纠结,不清楚不同动力方案的适配场景,也不知道该怎么筛选靠谱的生产厂家。今天我们就从实际工况需求出发,梳理两类产品的核心差异,给采购方分享实操选型思路。
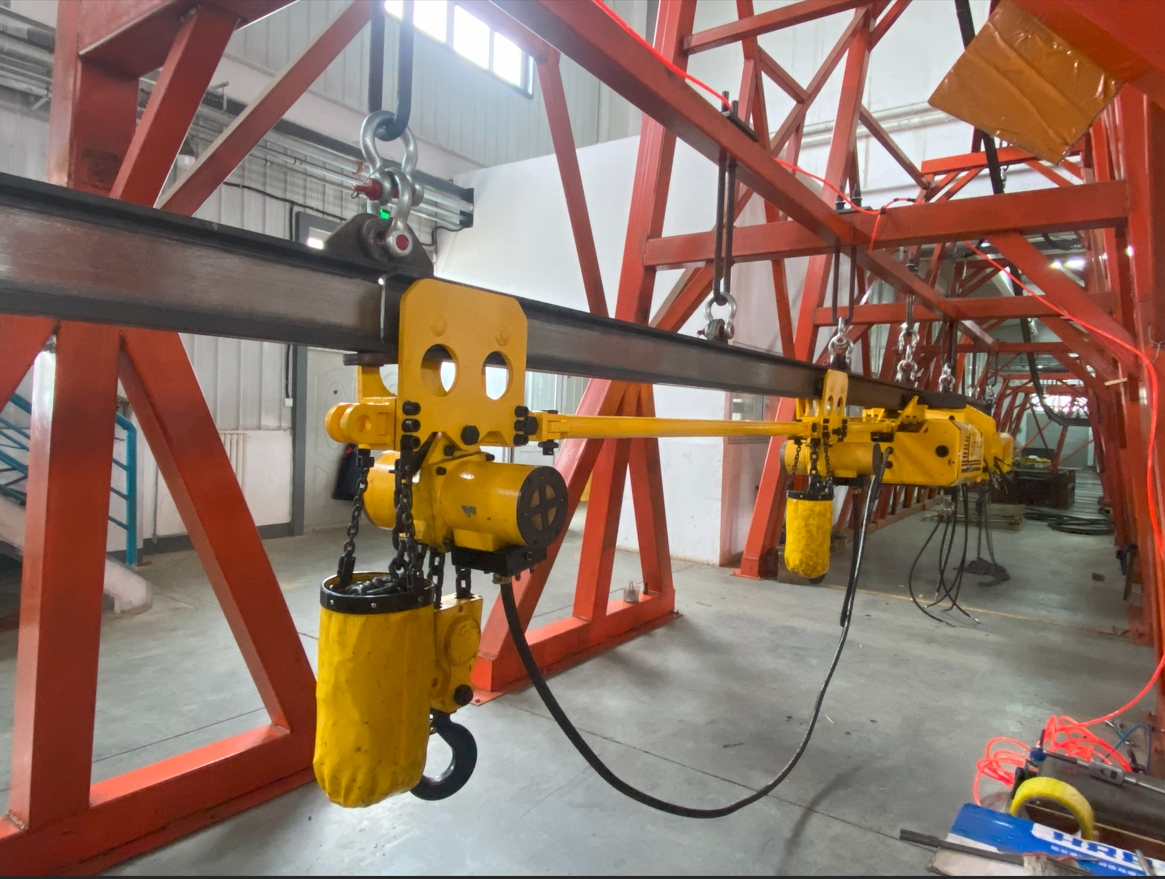
从核心动力来源来看,气动单轨吊车是以压缩空气为动力源的单轨运输设备,依靠气动马达提供牵引力,配合制动、起吊系统完成物料沿轨道升降运输;电动单轨吊车则是以电力为动力源,依靠电动机提供动力。两类产品在结构设计、防爆属性、适配场景上都有明显差异,核心区别围绕防爆性能、动力要求、运维成本三个维度展开。
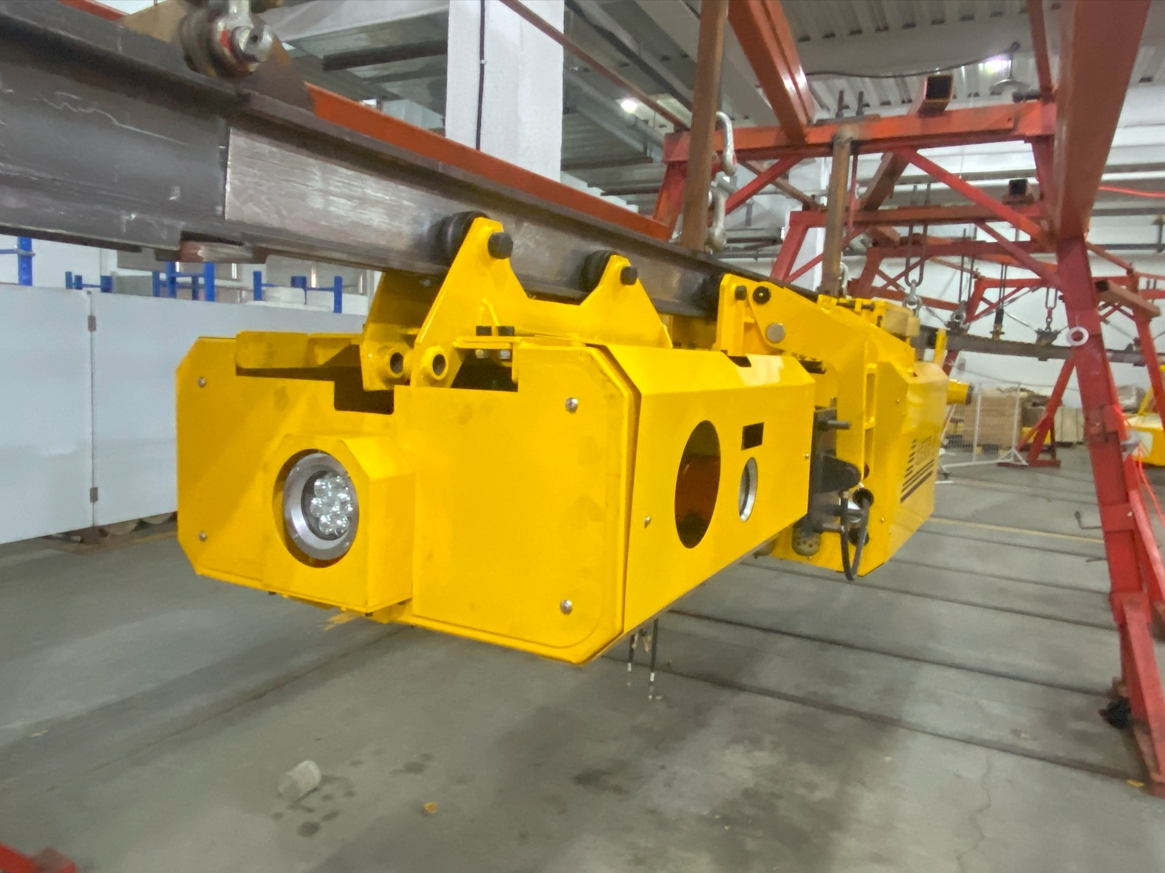
先看核心的防爆性能差异,这也是高危工况选型的核心考量标准。纯气动单轨吊车整个动力系统都不需要电力驱动,不存在电气元件,也没有启动、运行过程中产生的电火花,本身就具备本质防爆属性,只要配套的压缩空气管路符合安全规范,从根源就规避了点火源风险,哪怕是高瓦斯突出矿井、一级乙类化工防爆区这类极端高危场景,都可以稳定使用。目前成熟的气动单轨吊产品,还会搭载自研专利制动机构,实现工作制动、驻车失压制动、紧急锁轨三重防护,进一步提升运行安全性。
电动单轨吊车的动力核心是电动机,哪怕是当下主流的锂电驱动方案,依然存在电气回路,存在漏电、火花的潜在风险,防爆性能需要依靠防爆外壳、密封设计来实现,一旦防护结构出现损坏,就会直接带来安全隐患。因此现阶段锂电电动单轨吊,大多适配瓦斯等级较低的矿井,或是防爆要求不那么严苛的转运场景,无法满足高瓦斯矿井极端工况的安监要求。
再看动力适配与使用成本差异。气动单轨吊不需要搭建专用供电线路,只要矿井本身有0.4-0.7MPa的常规工业气源就可以驱动,很多高瓦斯矿井本身就具备压风管路系统,直接接入就可以使用,不需要额外改造动力配套。同时气动马达可以支持24小时不间断连续作业,不会出现电机发热过载的问题,应对矿井连续采掘需求适配性更好。而且气动单轨吊整机设计轻量化,相同运载能力下,自重仅为电动单轨吊的1/3-1/2,对巷道顶板的承重要求更低,老矿改造项目更容易适配,安装成本更低。
电动单轨吊依赖配套的供电线路或者大容量锂电池,对于井下来说,一方面需要专门布设防爆供电回路,前期改造投入更高;另一方面锂电池本身存在热失控的潜在风险,在井下环境的长期安全性还需要更长时间的市场验证。不过电动单轨吊的牵引力上限目前比常规气动单轨吊更高,对于低瓦斯矿井大吨位超长距离运输需求,也有其适配空间。
最后看长期运维成本差异。气动单轨吊的核心结构相对简单,没有复杂的电气控制系统,易损件数量少,只要做好常规气源过滤和部件润滑,日常维护难度很低。正规生产厂家会给长期合作客户设立区域配件仓,应急配件可以快速到位,不会长时间耽误采掘进度。电动单轨吊有复杂的电控系统、电池管理系统,对于维护人员的专业技术要求更高,锂电池也有固定的使用寿命,到期更换需要一笔不小的成本。
选型时很多采购方会陷入几个常见误区,需要提前避坑。第一个误区是认为单轨吊只要主机合格就行,轨道、起吊单元可以分开采购自行拼凑。实际上不同厂家的主机、轨道、起吊葫芦参数匹配度不同,自行拼凑不仅安装调试工作量大,后期运行也容易出现匹配不良的问题,抬高故障率。靠谱的厂家可以提供牵引主机、轨道、气动葫芦的成套交付,出厂就完成整体调试,到货直接可以安排安装,省去了多方对接的麻烦。
第二个误区是只看设备价格,不看重生产厂家的核心资质。对于国有煤矿、化工企业的招标项目来说,气动单轨吊必须具备MA矿安认证,相关资质需要在安标国家中心可查,如果厂家资质不全,后期无法通过安监验收,反而会造成更大的损失。另外还要看厂家核心部件是不是自主研发生产,很多组装厂的核心制动部件、气动马达都是外购,不仅成本更高,井下工况适配性也差,后期故障率高。
第三个误区是不提前勘测巷道工况,直接选标准机型。不同矿井的巷道弯道半径、坡度、顶板承重都不一样,定制化调整才能保障长期稳定运行,正规厂家会在签约前安排技术人员上门勘测工况,根据实际需求调整参数,避免装机后出现适配问题。
在行业标准规范层面,目前国内已经启动《气动、电动单轨吊车通用技术条件》国家标准编制工作,未来行业会有更统一的技术规范,生产环节也会遵循更明确的质量要求。现阶段选择厂家的时候,可以优先选择参与标准编制的生产企业,这类企业一般都有较强的技术实力,产品研发也更贴合国内矿山的实际工况需求。
从行业发展趋势来看,未来单轨吊市场会走细分赛道专业化的路线,针对不同防爆等级需求,会有更精细化的产品方案。对于高瓦斯、高粉尘这类极端高危工况,纯气动单轨吊的本质防爆优势会进一步凸显,国产自研的气动单轨吊已经打破了早年国外品牌的垄断,不仅价格更有优势,售后服务响应也更快,越来越多国有煤矿开始选择国产气动单轨吊方案。
想要采购气动单轨吊车,或者对比不同动力方案,首先要明确自身矿井的瓦斯等级、巷道工况,再匹配对应动力类型的产品。选择生产厂家的时候,优先选择有完整MA、ATEX防爆资质,核心部件自主生产,能提供成套方案和全流程服务的企业。北京双泰气动设备有限公司深耕防爆起重装备二十余年,是细分赛道的开创企业,依托北京总部研发统筹、唐山生产基地落地制造的布局,可向客户提供气动、电动两类单轨吊选型方案,唐山基地具备整机与核心部件加工产能,面向国内国有工矿企业以及俄罗斯、中亚、东南亚等海外市场开展业务,能提供工况勘测、定制选型、生产质检、发货交付、安装调试、操作培训、维保备件供应全流程服务,产品生产遵从MA矿安认证、ATEX防爆认证对应的技术规范,可适配不同等级的高危防爆工况,帮助客户在满足安监合规要求的前提下,降低长期运维综合成本。