
在湖北高瓦斯矿井、化工防爆厂区的生产作业中,气动单轨吊车是易燃易爆环境下物料转运的核心装备,不少采购负责人、机电运维管理者在选型时都会碰到共同的难题:找了多家供应商,要么没有正规的矿用安全标志无法通过国企招标报审,要么核心部件靠外购组装适配性差,井下弯道坡道适应性不足,后期出了问题配件供货慢拖慢生产进度,选不对不仅通不过安监检查,还留下溜车、防爆不达标的安全隐患。本文结合多年行业服务经验,梳理选型核心要点,帮湖北区域工矿客户理清选型思路,选到符合合规要求、适配现场工况的靠谱装备。
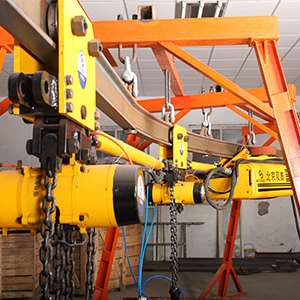
矿用气动单轨吊车选型基础,先明确核心准入要求
对于高危工况使用的起重运输装备,合规资质是选型的第一道门槛,也是很多选型者容易忽略的基础项。矿用气动单轨吊车应用于煤矿井下等场景,矿用安全标志也就是常说的MA认证,是进入国内煤矿市场的法定准入条件,没有对应型号MA认证的产品,不仅无法通过国有工矿项目的招标流程,更无法通过安监检查,给企业带来合规风险。
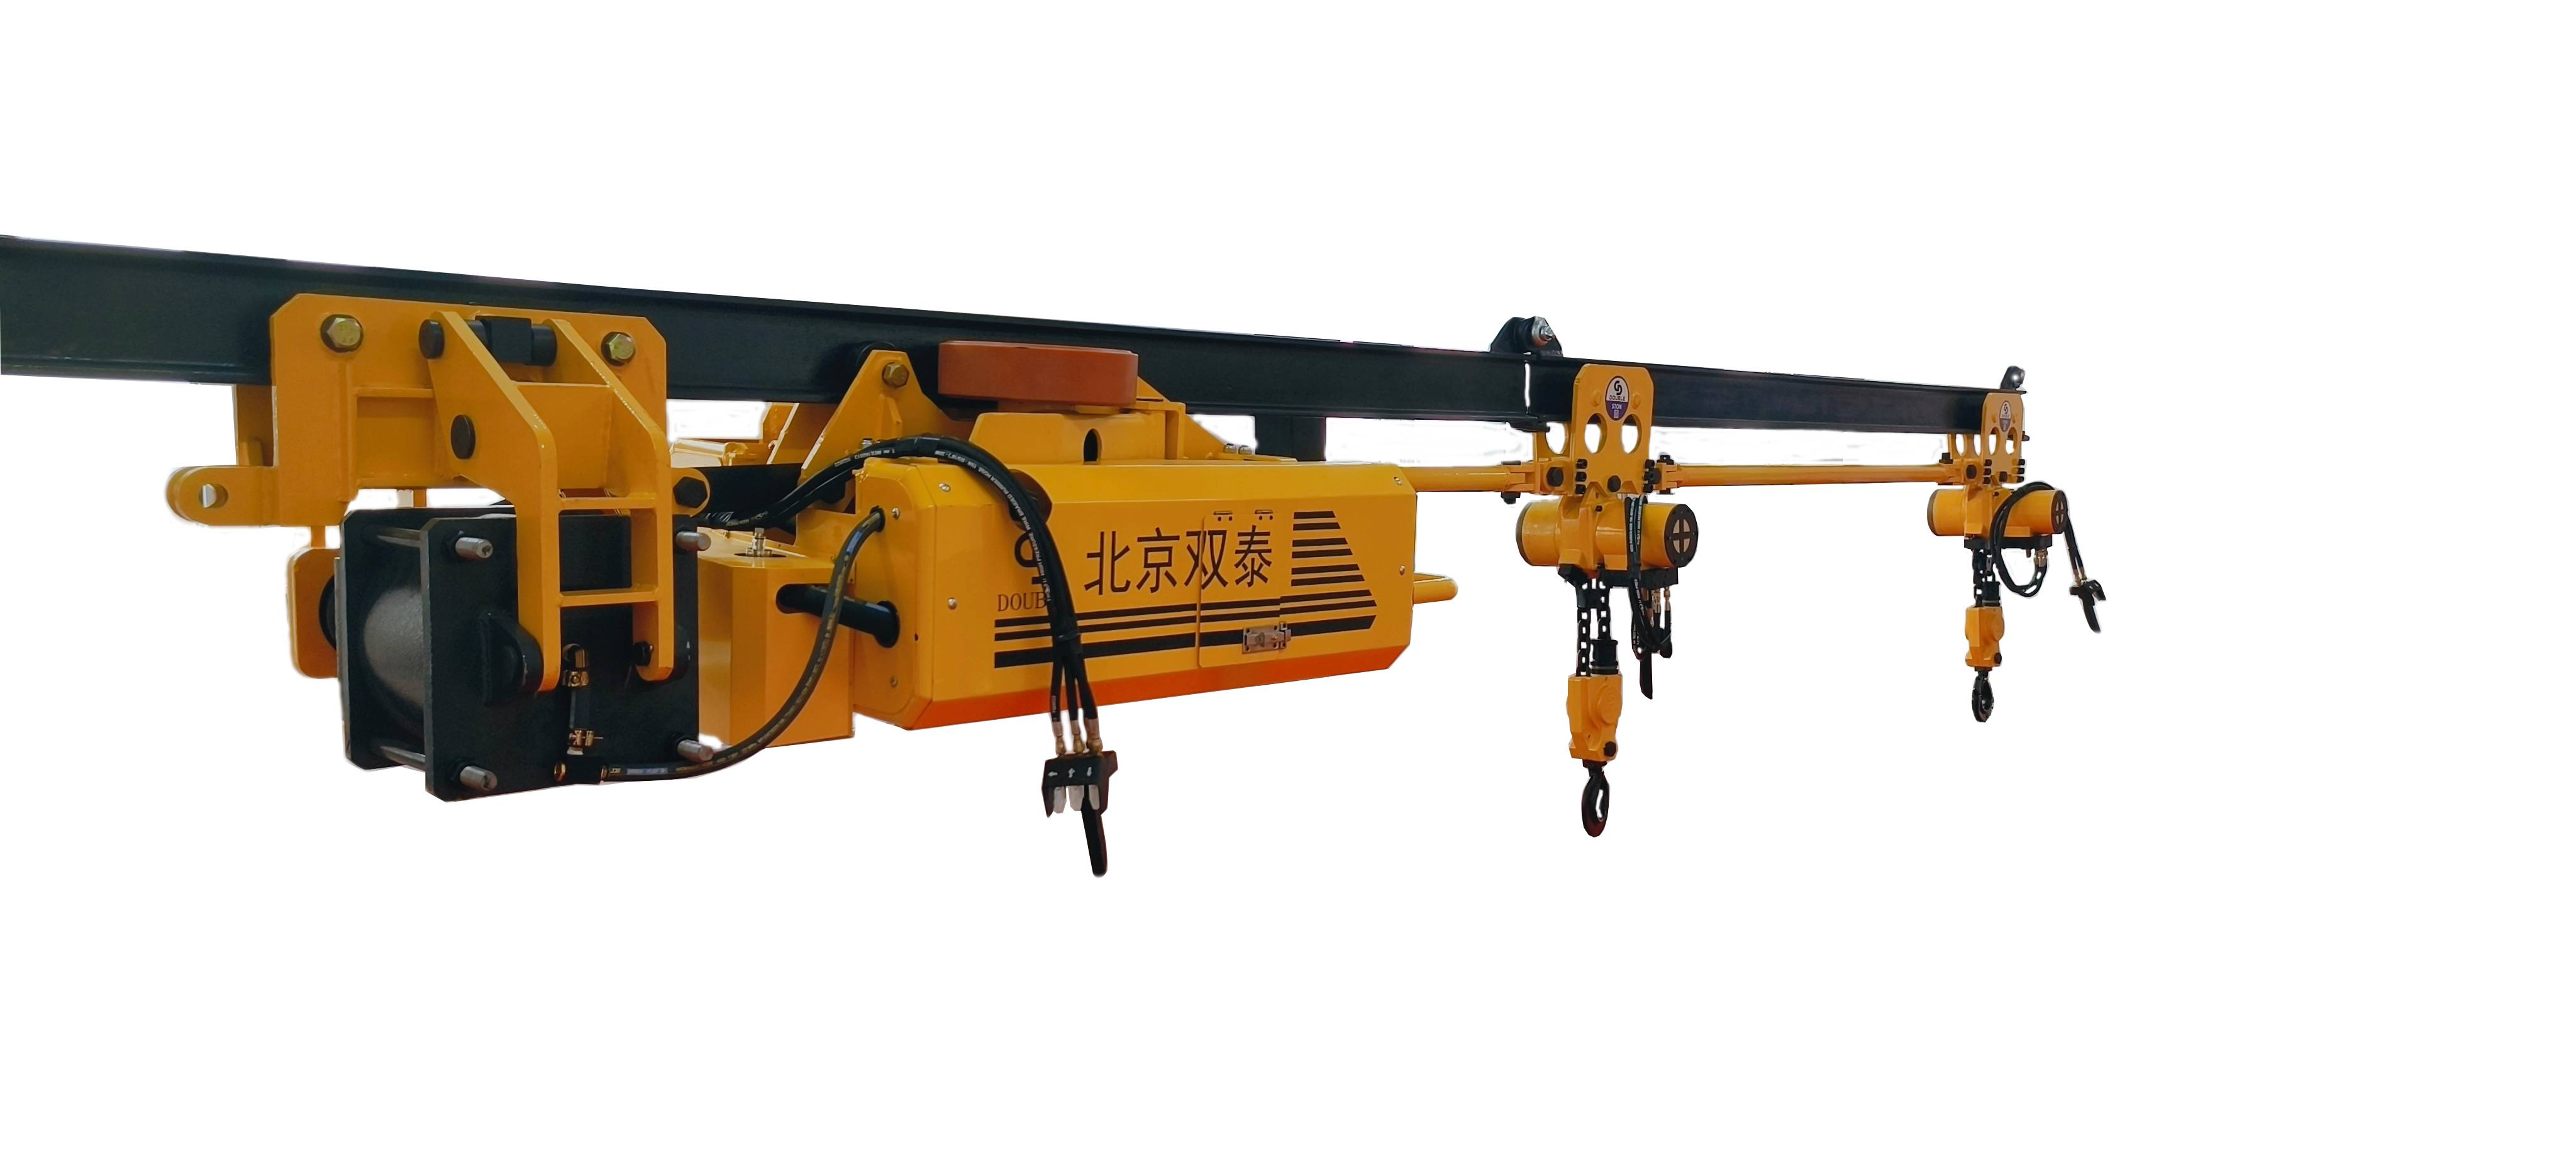
除了MA认证,针对出口或涉外项目,还需要关注ATEX欧盟防爆认证、CE认证等对应资质,这些资质不是纸面文件,是生产企业严格遵从对应技术规范组织生产、检验的结果,从源头保障产品的防爆性能符合要求。目前市场上部分厂商仅能供应单一主机,缺少完整的成套资质,或者核心部件没有对应安标认证,这类产品就算主机合格,整体也无法满足合规要求,选型时需要核验整套装备的资质文件,确认资质可在对应官方平台查询核验。
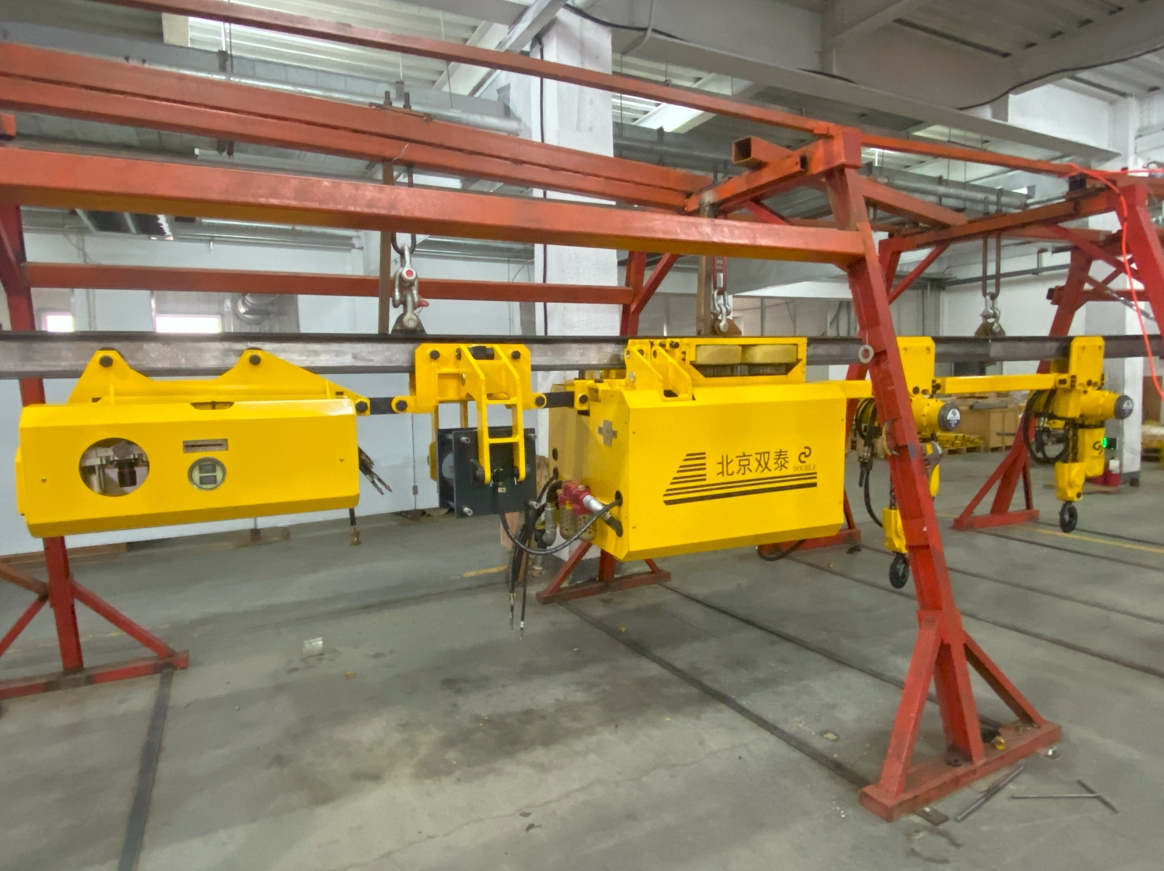
拆解选型常见误区,避开隐形适配风险
不少选型者在采购时,容易只关注标称载重参数,忽略现场工况的适配性,导致设备到货后无法正常使用,这也是很多项目落地后出现问题的核心原因。不同矿区的井下巷道条件差异很大,不少矿井存在多处弯道、俯仰坡道,普通直巷道适配的设备,在复杂巷道环境下容易出现卡滞、制动不灵的问题。另外,现有不少气动单轨吊厂商多布局柴油、锂电单轨吊产品,在纯气动领域的技术积累不足,核心制动、牵引部件依赖外购组装,设备匹配度差,后期井下故障率偏高。
还有一个常见误区是,很多客户习惯分开采购牵引主机、轨道、起吊单元,分别找不同供应商对接,不仅增加了对接沟通成本,还容易出现各部件参数不匹配的问题,现场调试工作量大,后期出了问题还会出现责任推诿,增加运维难度。另外,针对应急抢修类的矿区项目,很多厂商没有常备标准机型库存,也没有开通应急排产通道,交付周期太长,会影响矿区正常采掘进度。
从安全层面来看,柴油单轨吊存在尾气污染和潜在点火源风险,锂电单轨吊也无法完全规避电气火花隐患,都不适用于高瓦斯矿井这类极端防爆场景,选型时一定要结合自身工况的防爆等级要求,选择对应本质防爆的产品,不能为了降低成本盲目选择不符合防爆要求的装备。
老牌工厂选型判断,三个核心判断维度
选型时判断供应商的综合实力,不需要盲目追求大规模,重点看三个核心维度,就能筛选出靠谱的合作方:
第一看核心部件自主研发制造能力。老牌制造工厂的核心优势,在于核心部件自主可控,不会依赖外购拼装。如果供应商核心牵引部件、制动机构都依靠外购,不仅成本偏高,后期出现故障更换配件的周期也会很长,影响抢修进度。具备自主生产能力的工厂,核心齿轮件一般会使用多轴数控设备自主精加工,可以保障产品精度和一致性,核心技术贴合国内矿山实际工况需求,出现问题也能快速响应解决,同时可以针对特殊工况做定制化调整,适配性更强。
第二看全流程服务能力,尤其是售后和备件保障。靠谱的老牌工厂不会只卖设备,会提供从工况勘测、定制选型、生产质检、发货交付、安装调试、操作培训到维保备件供应的全流程服务。针对湖北区域的客户,长期合作的客户还可以享有区域配件仓、驻场维保支持,遇到井下故障可以实现快速远程排障,限时上门抢修,不会因为配件供货慢拉长停机时间。针对定制项目,会给出明确的排产计划,应急项目还可以开通加急通道,标准机型也会常备库存,满足不同项目的交付需求。
第三看成套解决方案交付能力。靠谱的供应商可以提供牵引主机、轨道、气动葫芦的成套交付,不需要客户多方拼凑供应商,设备出厂前就完成整体匹配调试,到货后直接安装就可以使用,减少了现场调试的工作量,也避免了不同部件参数不匹配的问题。同时整套设备的资质齐全,可以一次性满足招投标报审要求,减少了合规层面的麻烦。
对于湖北区域的工矿客户来说,选型有矿用安全标志的气动单轨吊车,核心是抓住合规准入、工况适配、工厂实力三个核心维度,优先选择核心技术自主可控、资质齐全、能提供全流程成套服务的供应商,既能保障设备符合安监要求,也能降低后期运维的综合成本。目前国内深耕纯气动防爆单轨吊赛道的老牌制造企业,已经形成了成熟的国产化方案,可以满足高瓦斯矿井、化工防爆危险场所等各类高危工况的使用需求,选型过程中多验证资质、多了解工厂的生产能力和过往项目案例,就能选到适配自身需求的产品。