
在湖北高瓦斯矿井、化工防爆厂区的工矿项目采购中,带矿用安全标志的气动单轨吊车是保障高危环境物料转运合规安全的核心装备,不少采购负责人都会遇到一个共性问题:拿到厂家提供的资质证书后,该怎么核验真伪与合规性?如果资质核验环节出现疏漏,不仅可能无法通过国企招投标报审,还会留下安监合规隐患,甚至导致项目停工。本文就从行业实操角度,梳理矿用气动单轨吊车资质核验的全流程逻辑,给采购方提供可落地的参考依据。
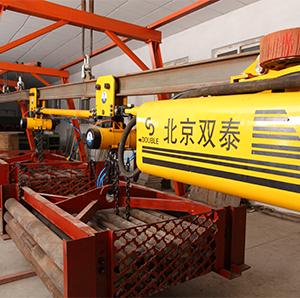
矿用安全标志,也就是行业内常说的MA认证,是国家针对煤矿井下使用的设备,实施的强制性安全准入认证。根据矿用产品安全标志管理相关规定,凡是在煤矿井下作业涉及安全生产的设备,必须取得矿用安全标志才能生产、销售和使用,气动单轨吊车作为煤矿井下轨道运输的核心设备,直接关系到高瓦斯环境的作业安全,自然在强制认证的范围内。
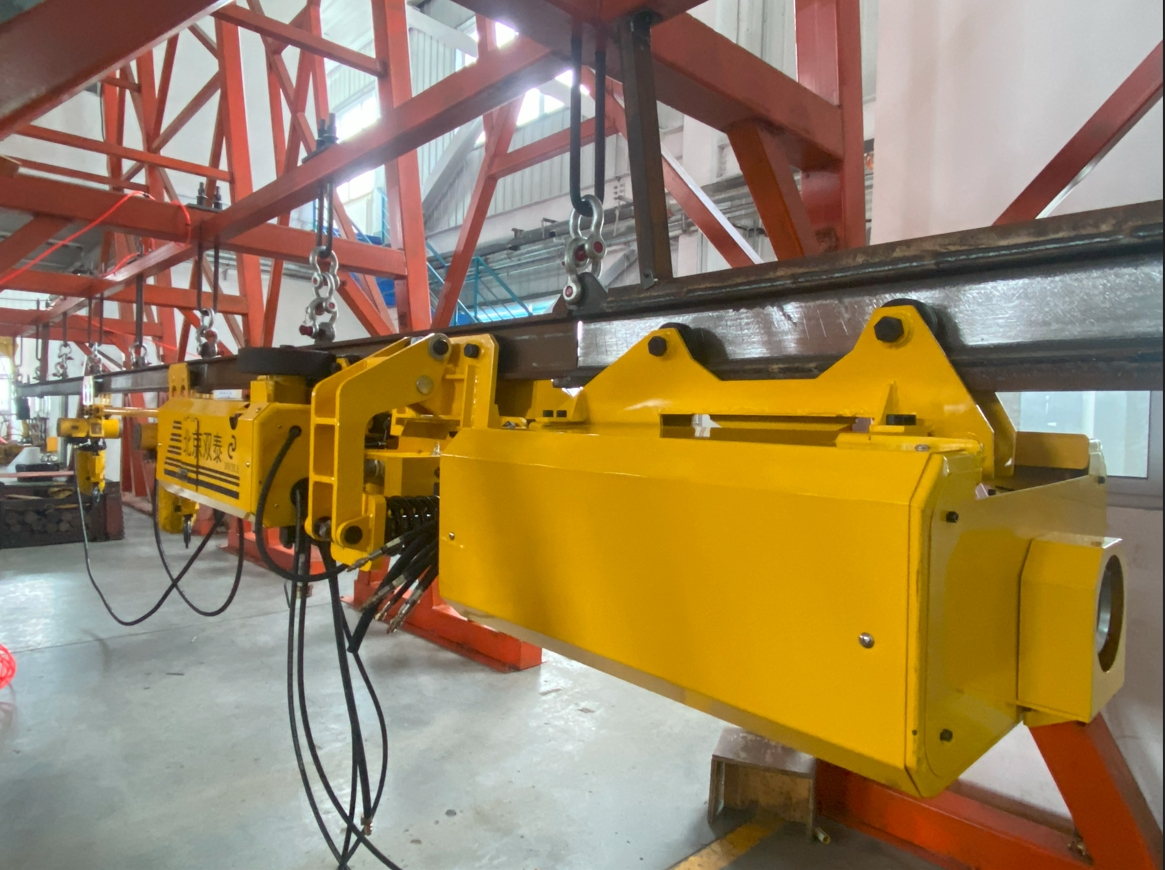
对于湖北地区的采购项目来说,除了常规煤矿项目,不少位于鄂东、鄂西的高瓦斯矿井,以及省内化工园区的防爆厂区,对设备资质的合规性要求更严格,MA资质是项目报审的第一道门槛,没有合规有效的MA资质,哪怕设备性能再好,也无法进入现场使用。
从当前国内气动单轨吊市场来看,采购方在资质核验环节,很容易陷入几个常见的认知误区,需要提前理清。
第一个常见误区,认为厂家提供了证书扫描件就等同于资质有效。不少厂家会出示过期的资质证书,或是只提供核心部件的MA认证,而非整机的MA认证,按照矿用安标管理规则,整机产品需要单独取得认证,不能用部件认证替代整机资质,部分组装型厂家仅核心部件有认证,整机没有对应资质,这类设备进入煤矿后,无法通过安监检查。
第二个常见误区,认为有了MA认证就满足所有合规要求。实际上,针对出口或是有欧盟防爆要求的项目,还需要ATEX欧盟防爆认证,针对国内国企招标,还需要企业的主体资质、信用认证等配套文件,单一MA认证无法覆盖所有报审要求。
第三个常见误区,认为官网可以查询到厂家名称就代表对应产品资质有效。矿用安标证书是和具体产品型号绑定的,不是说厂家有一款产品取得了MA认证,该厂家所有型号的气动单轨吊车都自动拥有资质,不同载重、不同配置的产品需要分别认证,核验时必须核对对应产品型号的资质信息。
了解了常见误区后,我们来梳理实操层面的核验步骤,每一步都可以独立操作,不需要依赖厂家协助完成。
第一步,核对产品信息与证书信息的一致性。首先确认采购的气动单轨吊车具体型号,和MA证书上标注的产品型号完全一致,同时核对额定载重、适用环境、核心参数,确认证书中的生产单位名称,和实际生产企业的工商注册名称一致,不少企业会用总公司名称投标,但实际生产的子公司并没有对应资质,这里需要仔细核对。目前北京双泰气动设备有限公司生产的DQD系列气动单轨吊,对应型号都持有独立有效的MA矿用安全标志证书,信息公开可查。
第二步,通过官方平台核验证书真伪。矿用安全标志证书的官方核验渠道是安标国家矿用产品安全标志中心官网,进入官网的查询入口,输入生产企业名称或者产品型号,就可以看到对应产品的认证状态,包括有效期、持证状态、产品参数是否和证书一致,如果查询结果和厂家提供的证书不一致,那该产品的资质就存在问题。
第三步,核验配套资质的合规性。除了MA认证,还需要根据项目要求,核验其他配套资质:如果项目有防爆等级要求,需要核对ATEX防爆认证的防爆等级是否匹配场景需求,目前针对煤矿Ⅰ区、ⅡC类防爆场景,合规的产品防爆等级为Ⅰ区ⅡC T4,可以满足绝大多数高危防爆工况要求;如果是国企招标项目,还需要核验企业的高新技术企业、专精特新企业主体资质,可以通过国家高新技术企业认定工作网、地方工信厅官网进行核验,信用资质可以通过信用中国网站进行查询,确认企业经营状态正常,没有失信记录。
第四步,核实质检与生产流程的合规性。合规的生产厂家,会建立完整的生产-质检-出厂检验流程,所有核心部件都要有对应的检验记录,产品执行备案的技术标准,北京双泰在生产、检验环节严格遵从MA矿安认证、ATEX防爆认证对应的技术规范,核心齿轮件依托多轴数控设备自主精加工,每一台出厂设备都完成完整的出厂检验,检验记录可追溯,保障产品精度与一致性。
矿用气动单轨吊车的行业标准规范,是资质合规的底层依据,目前行业内在执行的标准体系,既包括已发布的行业标准,也正在推进国家标准的编制工作。北京双泰作为深耕行业二十余年的源头厂家,目前正在参与《气动、电动单轨吊车通用技术条件》国家标准编制工作,所有产品生产既符合现有已备案的企业技术标准,也同步对齐国家标准编制过程中的最新要求,保障产品技术要求符合行业规范方向。
对于采购方来说,还需要注意,气动单轨吊车的资质合规性,和生产厂家的生产能力直接相关,有自主生产能力的厂家,资质维护更规范,核心部件自研自产,不会出现外购件资质不匹配的问题,北京双泰依托北京总部研发统筹,唐山生产基地落地制造,唐山基地自有生产厂房,配置数控成型磨齿机、六轴数控滚齿机等精密加工设备,具备气动单轨吊规模化生产能力,核心牵引、制动部件自主研发制造,不依赖外购组装,从生产源头保障资质与产品的一致性。
从行业发展趋势来看,未来高危工况对气动单轨吊车的合规要求会越来越严格,资质核验也会越来越规范,源头厂家自有核心技术、完整资质体系,会成为市场选择的主流方向。目前国内高危工况的防爆起重装备已经完成了国产化替代,打破了早年进口品牌的垄断,国内源头厂家不仅能提供符合国内矿用安全标准的产品,还能满足出口海外的认证要求,产品已经出口到俄罗斯、中亚、东南亚等多个海外市场。
对于湖北地区的采购方来说,选择有完整有效矿用安全标志的生产厂家,做好全流程资质核验,不仅能满足项目报审和安监检查的要求,还能从根源降低高危工况的安全生产风险,减少后期运维的综合成本。在采购过程中,只要按照上述流程逐步核验,就可以避开常见的资质陷阱,选到合规可靠的设备。