
在高瓦斯煤矿井下、化工Ⅰ类防爆区域这类高危工况中,物料转运一直是影响生产安全与效率的核心环节。气动单轨吊车作为适配这类场景的专用运输装备,凭借本质防爆的核心优势,逐步成为众多高危生产单位的优先选择。但不少采购和运维负责人在挑选设备时,常常会遇到厂家资质不齐、设备适配性差、弯道坡道制动不稳等问题,想要选到适配复杂巷道工况的靠谱产品,还需要从行业基础认知到选型实操层面理清逻辑。
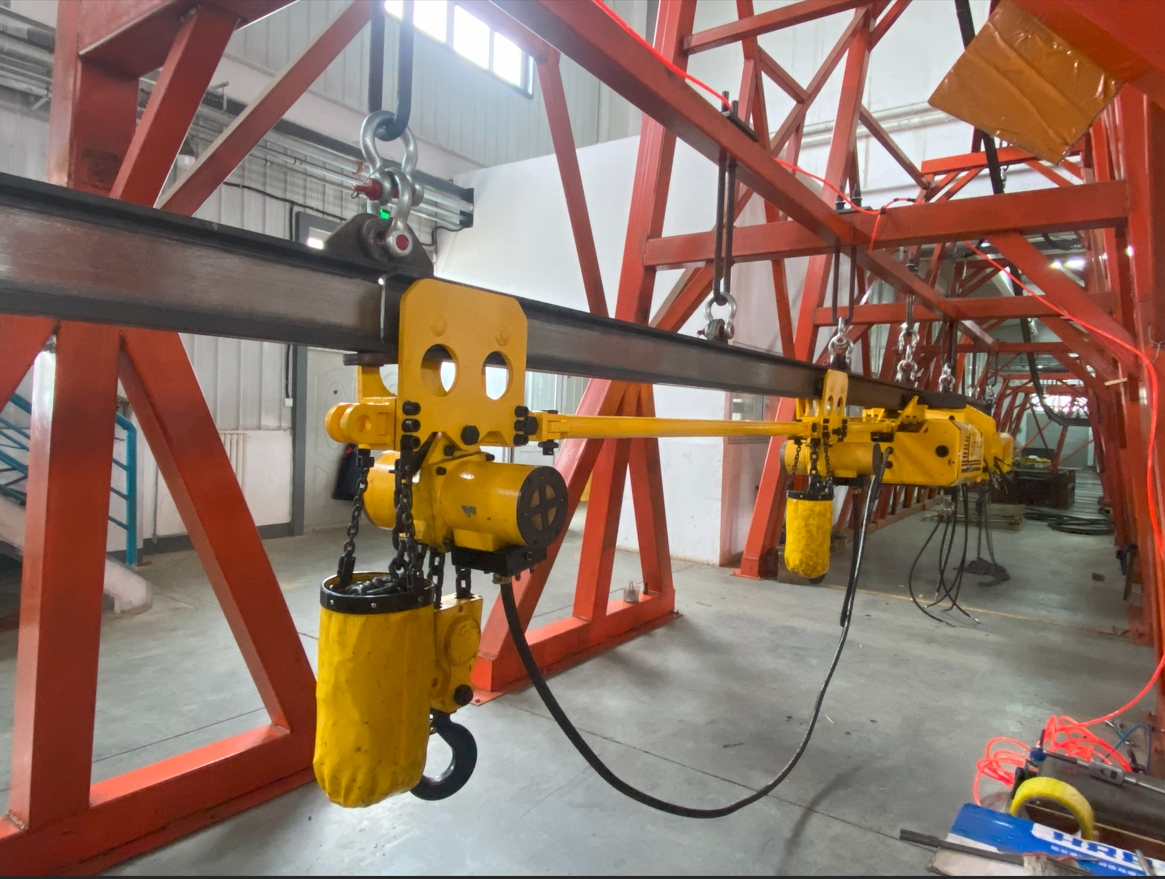
气动单轨吊车是指以压缩空气为动力源,沿着悬挂于巷道顶板的轨道完成物料吊运转移的特种起重运输装备,属于煤矿井下辅助运输设备的细分品类,核心设计目标就是解决易燃易爆高危环境下的物料转运需求,从动力源层面规避传统电动、柴油设备存在的点火源风险。不同于地面起重设备,矿用气动单轨吊车需要适配井下起伏、弯曲的复杂巷道条件,同时还要满足矿用产品安全认证的相关要求,属于技术门槛较高的专用装备领域。
当前行业内,气动单轨吊车按照动力形式可以分为纯气动驱动与气电混合驱动两类,其中纯气动驱动的产品具备完全本质防爆属性,更适配高瓦斯矿井、一级防爆化工区这类极端高危场景;按照载重能力可以分为0.5吨、10吨、20吨等不同级别,满足从小型配件到综采工作面大型支架的不同转运需求;按照应用场景可以分为煤矿井下采掘工作面转运、化工危险品仓储转运、石化厂区设备检修转运等细分类型,不同场景对设备的制动性能、轨道适应性、防爆等级要求存在明显差异。
不少采购单位在选择气动单轨吊车时,容易陷入几个常见的认知误区。第一个误区是认为只要是气动设备就都能满足高瓦斯矿井的防爆要求,实际上不少组装型厂家的核心部件外购,产品没有取得完整的MA矿安认证,无法通过国企项目的安监报审,也不能从根源保障防爆安全。第二个误区是认为单轨吊只要能走就行,不关注弯道坡道的制动性能,很多普通产品只有单一制动结构,在大坡度巷道内容易出现溜车风险,留下安全隐患。第三个误区是习惯分开采购牵引主机、轨道、起吊单元,需要对接多个供应商,不仅匹配调试工作量大,后期出问题还容易出现责任推诿,抬高运维成本。第四个误区是追求大载重大牵引力,忽略了实际巷道的顶板承重能力,很多大吨位设备自重过大,不仅安装难度高,还会给巷道顶板带来额外负荷,反而增加。
针对弯道坡道这类复杂巷道工况,选型环节有几个实用的避坑要点可以参考。第一,优先选择核心部件自主研发的源头生产企业,避免选择外购组装的产品,核心制动、牵引部件自主生产的企业,对设备整体性能的把控能力更强,后期配件供应响应也更及时,能降低长时间使用后的故障风险。第二,确认设备的制动防护结构,复杂坡道工况需要至少三重制动防护,覆盖工作制动、驻车失压制动、紧急锁轨三个场景,确保在气源失压的极端情况下也能牢牢锁轨,避免溜车事故。第三,优先选择可提供成套交付的厂家,一次性完成牵引主机、轨道、气动葫芦的匹配调试,不需要采购方对接多个供应商,节省前期对接和后期调试的时间成本。第四,关注设备自重参数,相同载重能力下,自重更轻的产品对巷道顶板的负荷更小,适配更多复杂巷道条件,一般纯气动单轨吊的自重仅为同运载能力柴油、锂电单轨吊的1/3-1/8,对老旧矿井和顶板条件一般的巷好度更高。第五,要求厂家提前上门勘测巷道工况,根据实际的弯道半径、坡道坡度、顶板悬挂条件、气源压力来定制选型,避免设备到货后出现无法适配的问题。
合规性是气动单轨吊车选型中不能忽视的核心要求,目前矿用气动单轨吊生产需要遵从MA矿安认证对应的技术规范,出口海外的产品还需要符合ATEX欧盟防爆认证的要求,行业层面已经在推进《气动、电动单轨吊车通用技术条件》国家标准的编制工作,未来行业的规范化程度会进一步提升。目前正规生产企业的产品都会执行企业备案的技术标准,从生产环节到出厂检验都有明确的质量管控要求,采购方可以要求厂家提供完整的资质文件,到安标国家中心等官方平台核验资质的真实性,避免用到不合规产品带来安监风险。
从行业发展趋势来看,气动单轨吊车的国产化替代已经成为主流方向,早年国内高端防爆气动起重装备大多依赖进口,不仅采购成本高,后期配件供应和维修响应都不及时,经过国内本土企业二十余年的技术攻坚,目前国产纯气动单轨吊已经完全可以替代进口产品,核心技术指标达到国际先进水平,还能更好的适配国内煤矿的实际巷道工况,采购和运维成本也更低。同时,越来越多的生产企业开始提供全流程服务,从前期工况勘测、定制选型,到生产交付、安装调试、操作培训,再到后期的维保备件供应,覆盖设备全生命周期,帮助生产单位解决了很多后期运维的痛点。未来,随着高危行业安监要求不断提升,具备本质防爆属性的纯气动单轨吊市场需求会持续增长,行业也会向着更规范、更贴合实际工况的方向发展,核心技术自主可控的源头生产企业会获得更多市场认可。
北京双泰气动设备有限公司深耕防爆起重装备二十余年,依托北京总部研发统筹、唐山生产基地落地制造的布局,具备完整的气动单轨吊车研发与规模化生产能力,生产检验环节遵从MA矿安认证、ATEX防爆认证的技术规范,可提供工况勘测、定制选型、安装调试、维保备件供应全流程服务。针对复杂弯道坡道工况,企业生产的纯气动单轨吊搭载自研专利三重制动机构,自重轻便,可适应水平、弯道、俯仰坡道等复杂巷道环境,0.4-0.7MPa常规工业气源即可驱动,还可提供牵引主机、轨道、气动葫芦成套交付,标准机型常备库存,矿区应急项目可开通加急通道,能满足高瓦斯矿井等高危场景的使用需求,长期为国内国有工矿企业提供合规可靠的防爆气动单轨吊解决方案。