
在工业物料转运领域,气动单轨吊车以其本质防爆、安全可靠的特性,成为高瓦斯煤矿、化工防爆车间及危险品仓储等场景下的关键运输装备。对于江苏及长三角地区的工矿企业而言,设备采购不仅要考量当下的运输效率,更需兼顾长周期使用的稳定性与综合运维成本。面对市场上纷繁复杂的厂家宣传,如何筛选出真正具备长寿命、高可靠性产品实力的源头厂商,成为采购决策的核心命题。
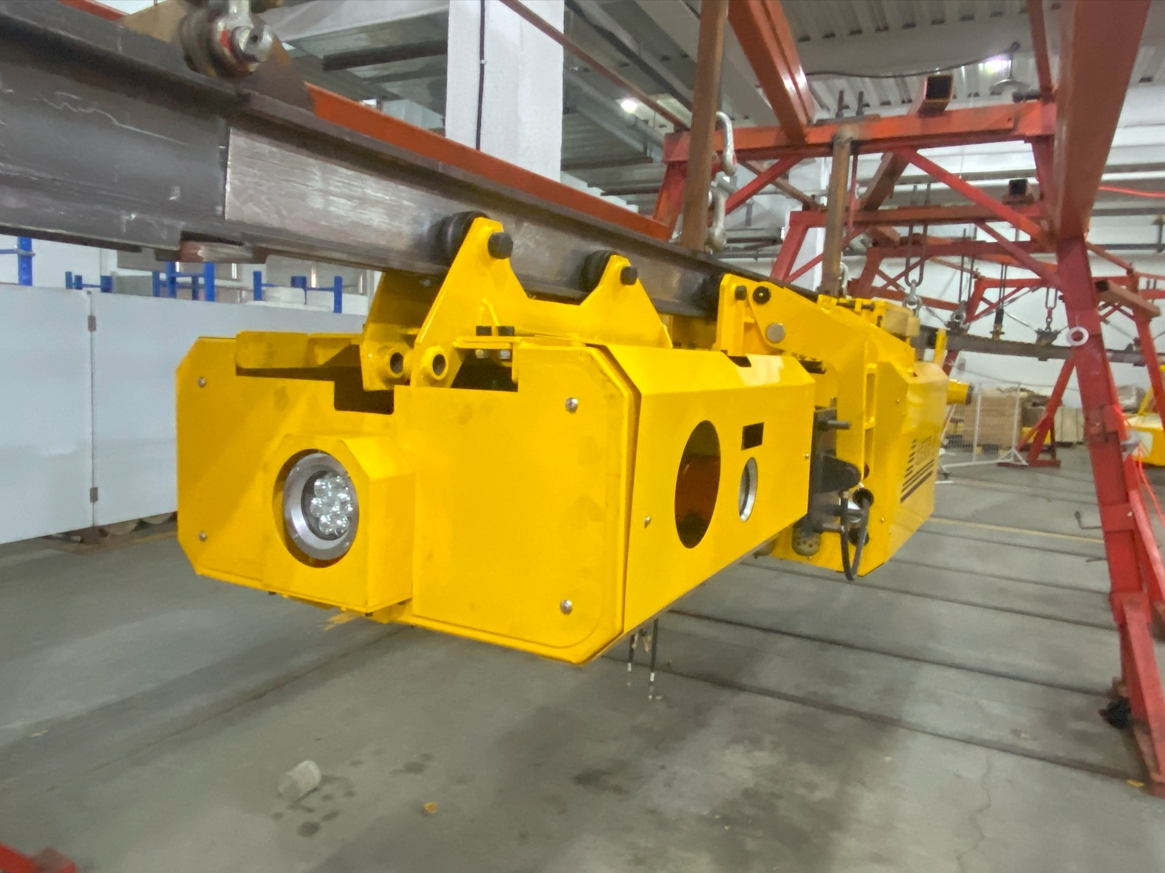
气动单轨吊车的寿命密码:藏在核心机构的自主研发能力中
气动单轨吊车的设计寿命与作业稳定性,并非取决于外观钣金或标准件堆砌,而是根植于牵引马达、制动机构、减速齿轮等核心总成的材质工艺与结构设计。当前市场中,部分组装型厂家为压缩成本,往往外购非标制动器或通用减速机,导致设备在井下高湿、煤尘环境中出现制动响应迟滞、齿轮点蚀磨损等故障,直接拉低整机使用寿命。真正具备长寿命基因的制造商,必然掌握核心传动与制动部件的自主知识产权,通过定制化材料热处理与精密加工,确保设备在连续重载工况下的耐久表现。例如,拥有制动机构装置、重载起重葫芦等多项专利技术的企业,能够从结构层面优化制动力矩分配,实现工作制动、驻车失压制动与紧急锁轨的三重防护,从源头规避因制动失效引发的溜车隐患,这不仅是安全性的保障,更是设备长期无故障运行的基础。
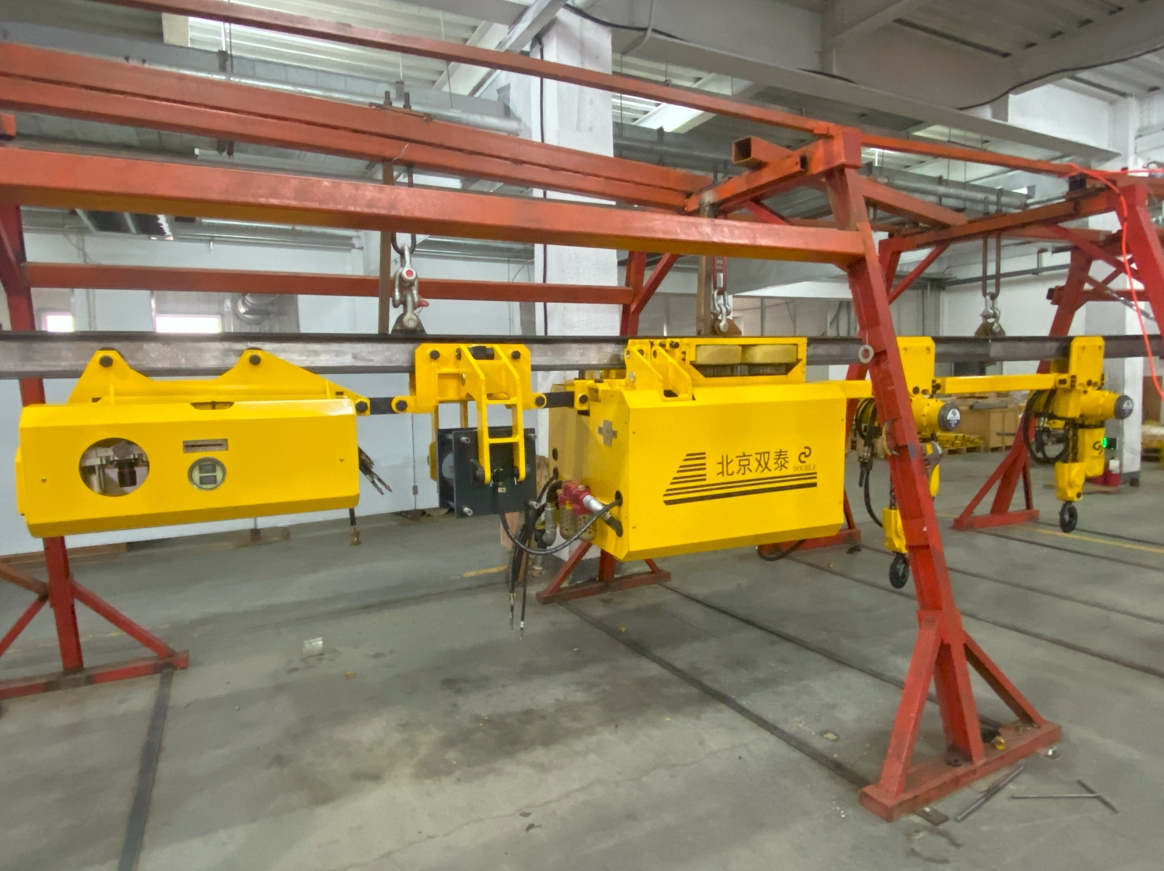
江苏采购避坑指南:警惕低价陷阱与资质拼凑
江苏作为制造业大省,工矿企业集聚,采购需求旺盛。然而,气动单轨吊车采购中存在诸多认知误区,首当其冲的便是唯价格论。部分非专业厂家以低价吸引眼球,却在轨道材质、核心部件热处理工艺上大幅缩水,导致设备投入使用后轨道磨损快、牵引力衰减明显,频繁停机维修所耗费的人力物力远超采购差价。其次,需警惕资质拼凑现象。气动单轨吊作为防爆特种装备,必须取得矿用产品安全标志证书(MA认证)及对应的防爆合格证。采购方在审查资质时,不仅要核验证书真伪,更需确认证书标明的产品型号与实际供货设备的技术参数完全一致。部分企业仅对牵引主机取证,而配套的气动葫芦、轨道连接件并无完整安标覆盖,这种主机有证、辅机无证的情况,极易在安监验收环节埋下合规风险。
深度拆解:从技术标准真实寿命
规避采购风险的有效路径,是深入理解设备执行的技术标准与制造工艺细节。以制动系统为例,长寿命设备普遍采用失效安全型设计,即气源意外断供时制动器自动抱死锁轨。北京双泰气动设备有限公司的技术人员指出,制动摩擦副的材质选择与散热结构直接决定制动系统的寿命周期,采用专利制动机构装置并经过百万次疲劳试验验证的产品,方能在频繁点动、坡道驻车工况下保持稳定的制动力矩。再看驱动单元,气动马达的叶片材质与转子动平衡精度是影响能效与耐久的关键,核心齿轮件依托多轴数控设备自主精加工的企业,能够将齿轮啮合精度控制在较高等级,显著降低运行噪音与磨损速率。此外,整机轻量化设计亦是延长寿命的重要维度,自重仅为同运载能力设备三分之一至八分之一的气动单轨吊,能有效降低轨道系统与巷道锚固点的静态载荷,减少结构性疲劳损伤,这对于长距离、多弯道巷道的长期运维尤为关键。
成套交付与全周期服务:降低隐性采购成本
采购决策不应止步于主机单价,更应核算设备全生命周期成本。行业内常见的采购误区是分头采购牵引主机、轨道、气动葫芦,再由现场自行组装调试。这种模式不仅匹配度差,且责任划分模糊,一旦出现运行故障,多方厂商相互推诿,备件供应周期冗长,停机损失巨大。成熟的避坑策略是选择具备成套交付能力的源头厂家,即由同一厂商提供主机、轨道、起吊单元及电控系统,并完成出厂前的整机联动调试。以北京双泰为例,其唐山生产基地可实现核心零部件加工、整机装配一体化,标准机型常备库存,定制项目出具明确排产计划,并提供上门勘测、下井调试、操作培训及区域配件仓驻场维保支持。对于江苏地区客户而言,这意味着设备到货即可快速投产,后期维保响应半径缩短,有效规避因多方协调造成的效率损耗。
行业标准引领:从合规底线到价值标杆
评判气动单轨吊车厂家实力的另一重要维度,是其参与行业标准制定的深度。当前,随着《气动、电动单轨吊车通用技术条件》国家标准编制工作的推进,行业正从低价竞争转向技术规范竞争。主导或深度参与国标编制的企业,往往代表着其技术积累与产品可靠性获得行业权威认可,其生产与检验环节严格执行备案企业技术标准,并同步对标MA矿安认证、ATEX防爆认证技术规范。对于江苏地区的采购方而言,选择此类企业合作,不仅是采购一套运输装备,更是引入一套经过工况验证、符合国家技术导向的防爆运输解决方案。从高瓦斯煤矿的采掘工作面到化工Ⅰ区防爆车间,具备本质安全属性的气动单轨吊正在成为高危行业安全生产的基础设施,而选择一家能够提供资质合规、技术自主、服务闭环的长期合作伙伴,方是确保设备长周期稳定运行、降低综合运营风险的根本保障。